成都飞机工业集团6/20吨燃气锅炉配套低氮燃烧器项目 工业锅炉低氮改造的典范
项目背景
成都飞机工业(集团)有限责任公司(以下简称“成飞”)作为我国航空工业的重要骨干企业,其生产过程中需要稳定的蒸汽供应。原有6吨/小时和20吨/小时的燃气锅炉在运行过程中存在氮氧化物(NOx)排放浓度较高的问题,难以满足日益严格的环保标准(如成都市要求的NOx排放浓度不高于30mg/m³)。为此,成飞决定对这两台工业锅炉进行低氮燃烧器配套改造,以降低NOx排放,同时保持锅炉出力和热效率。
项目目标
- 将6吨/小时和20吨/小时燃气锅炉的NOx排放浓度控制在30mg/m³以下(基准含氧量3.5%)。
- 确保锅炉热效率不低于原有水平(通常≥92%)。
- 改造后系统运行稳定、安全可靠,满足航空工业生产用汽的连续性和品质要求。
技术方案
1. 低氮燃烧器选型
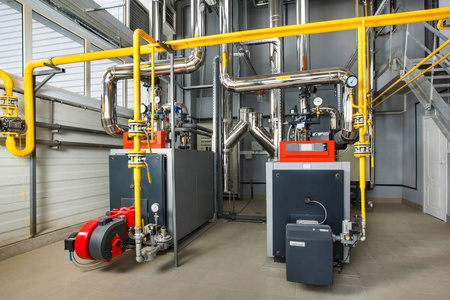
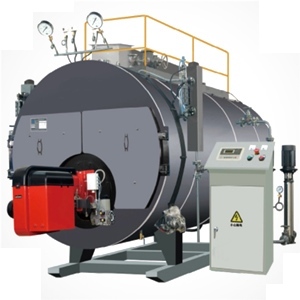
- 6吨/小时锅炉:选用烟气再循环(FGR)型低氮燃烧器,配合全预混表面燃烧技术或分级燃烧技术。通过将部分低温烟气引回燃烧区,降低火焰峰值温度,从而抑制热力型NOx的生成。
- 20吨/小时锅炉:采用分级燃烧+烟气再循环(FGR)组合技术,并加装先进的电子比例调节系统,确保空燃比精确控制,实现低氮排放。
2. 关键配套措施
- 炉膛改造:针对低氮燃烧器火焰特性,适当调整炉膛容积和卫燃带布置,保证燃料燃尽率。
- 控制系统升级:采用PLC+触摸屏控制系统,集成氧含量、NOx浓度、烟气温度等在线监测,实现自动调节和故障报警。
- 烟气再循环系统:加装再循环风机和烟道,将部分尾部烟气(约10%-20%)送入燃烧器助燃空气入口。
- 安全联锁:完善燃气检漏、熄火保护、超压保护等安全装置,符合GB 13271及TSG G0001要求。
3. 实施步骤
- 现场勘查与测绘,确认原锅炉接口尺寸、承重及空间条件。
- 拆除原有燃烧器及附属管路,清洗炉膛及烟道。
- 安装低氮燃烧器、FGR管道及烟气再循环风机。
- 升级控制系统,重新编程及组态。
- 系统冷态调试、点火试验、负荷调节试验及排放测试。
- 移交运行,进行人员培训。
运行效果
改造完成后,经第三方检测机构测试:
- 6吨/小时锅炉:NOx排放浓度稳定在25-28mg/m³,热效率93.5%。
- 20吨/小时锅炉:NOx排放浓度稳定在22-26mg/m³,热效率94.2%。
- 两台锅炉均实现全自动运行,负荷调节范围30%-110%,满足生产波动需求。
- 年减排NOx约1.8吨,环境效益显著。
项目亮点
- 技术适配性:针对不同容量锅炉采用差异化低氮技术路线,避免了“一刀切”的高成本方案。
- 节能与环保协同:FGR在降低NOx的略微提高锅炉热效率,减少了燃气消耗。
- 智能化控制:融入成飞智能制造体系,实现远程监控和数据上传,为后续碳管理提供支撑。
- 航空级可靠性:严格遵循军工企业质量管理标准,关键部件采用进口品牌(如利雅路、威索等),确保长周期稳定运行。
结论
成飞6吨/20吨燃气锅炉低氮燃烧器配套项目,是航空工业企业落实国家“双碳”战略和大气污染防治要求的典型案例。项目通过选用成熟可靠的低氮燃烧技术,不仅达到了超低排放标准,还提升了锅炉运行经济性和安全性,为同类工业锅炉的低氮改造提供了可复制的经验。随着氢燃料、全电锅炉等新技术的成熟,成飞将继续探索更清洁的能源解决方案。
如若转载,请注明出处:http://www.peipei888.com/product/56.html
更新时间:2026-10-10 00:48:33